En la industria alimentaria, el control de calidad desempeña un papel fundamental para garantizar la calidad y la seguridad de los productos. Hasta hace unos años, estos controles se basaban en inspecciones manuales y pruebas sensoriales, lo cual resultaba un proceso largo, lento y con posibles errores humanos.
Por suerte, en los últimos años, la machine vision se ha convertido en una herramienta esencial para los controles de calidad de la industria alimentaria. ¿Quieres saber cómo los machine vision systems están revolucionando los procesos de calidad del sector? ¡Sigue leyendo para descubrir más!
¿Qué son los sistemas de visión artificial?
La machine vision es una disciplina que combina Artificial intelligence con la visión por ordenador, lo que permite a las máquinas procesar, analizar y comprender imágenes o vídeos. Estos sistemas se basan en algoritmos y modelos matemáticos que les permiten a los sistemas automatizados analizar y tomar decisiones basadas en la información visual que han capturado las cámaras y los sensores.
Uno de los principales beneficios que tiene la machine vision en el control de calidad de la industria alimentaria es su capacidad de realizar inspecciones de manera rápida y precisa. Los machine vision systems pueden procesar grandes cantidades de datos en tiempo real, lo cual permite identificar de manera automática los productos que no cumplen con los estándares de calidad.
Esta tecnología puede ser usada para otras acciones dentro del sector, como la detección de contaminantes y cuerpos extraños en la línea de producción, ya sean piezas de metal, plástico o vidrio, antes de que lleguen al consumidor final.
Otro de los múltiples beneficios de la machine vision es la mejora de la consistencia del control de calidad. A diferencia de las inspecciones visuales que pueden realizar las personas, los machine vision systems son capaces de mantener un nivel constante de precisión y consistencia, lo que ayuda a reducir los errores humanos y aumentar la eficiencia de las líneas de producción.
Los machine vision systems juegan un papel importante en el control de calidad de la industria alimentaria, esto se debe a la mejora que hacen de la precisión, eficiencia y consistencia del proceso de inspección. Los machine vision systems pueden detectar algunos defectos contaminantes en los productos alimentarios, reducir los errores humanos y garantizar la seguridad y calidad de los productos ofrecidos al consumidor final.
¿Qué aplicaciones tiene esta tecnología en la industria alimentaria?
Los machine vision systems se encuentran equipados con mecanismos de detección espectral que son capaces de reconocer elementos al instante que pueden comprometer la salud del consumidor o afectar la calidad del producto, de manera no invasiva. Estos sistemas de visión hiperespectral brillan en la industria alimenticia debido a su capacidad para inspeccionar el exterior y el interior de los alimentos, por lo que reducen los tiempos de producción y mejoran los resultados de los controles de calidad. ¿Qué aplicaciones y soluciones ofrecen estos sistemas? Te lo contamos:
Esta tecnología se utiliza habitualmente para la inspección de calidad de los alimentos como frutas, granos, hortalizas, carnes… Más allá de una inspección interna, también se usa de manera externa para supervisar toda una línea de producción y detectar eficazmente desperfectos, rozaduras, decoloraciones… que son prácticamente invisibles para el ojo humano.
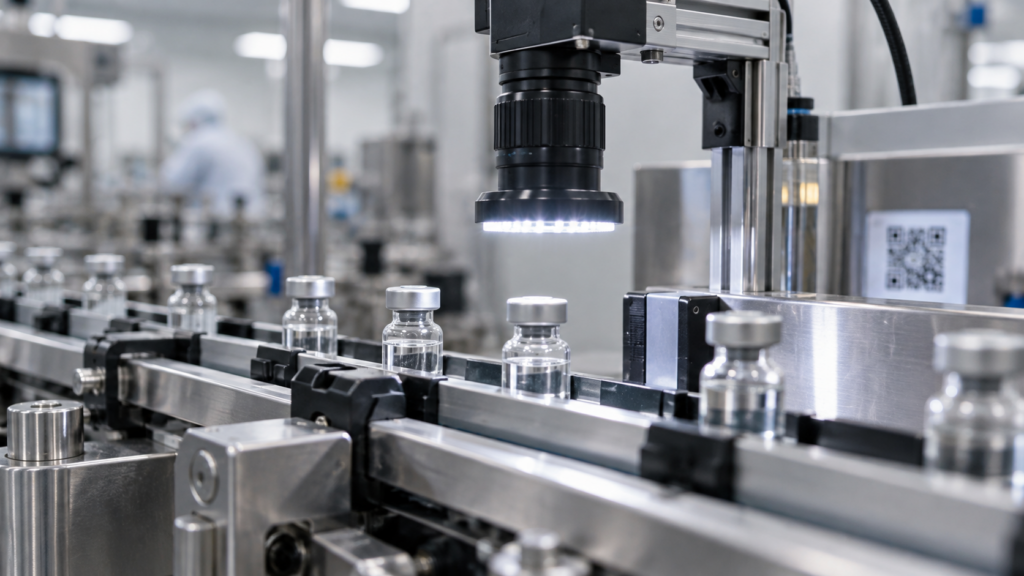
La inspección de envases es uno de los usos más frecuentes que se le da a la machine vision en la industria alimentaria. Se utiliza para soluciones en automatización e inspección de envases y empaquetados. Esto permite detectar defectos como botellas mal selladas, paquetes con cantidades incorrectas…
La detección de objetos extraños durante la producción es un problema poco común, pero puede tener consecuencias devastadoras. Podemos correr el riesgo y tener que retirar los productos del mercado por completo. Tanto en empresas de materiales médicos como de alimentos, se debe garantizar, sobre todo, la seguridad y la calidad de su producto. En estas industrias, la reputación y la calidad son lo más importante.
El control final del producto y la trazabilidad es otra de las aplicaciones que tienen los machine vision systems. Esto permite aplicar modelos de mejora continua, además de asegurar el control de calidad global post procesado, de manera automatizada y con una solución para la línea final de montaje.
La implementación de los machine vision systems y las distintas funcionalidades hiperespectrales para el análisis e inspección de los alimentos aportan a las empresas eficiencias en sus operaciones, mejora la calidad y asegura a sus clientes un producto sin riesgo de consumo.
La visión artificial y la automatización en i-mas
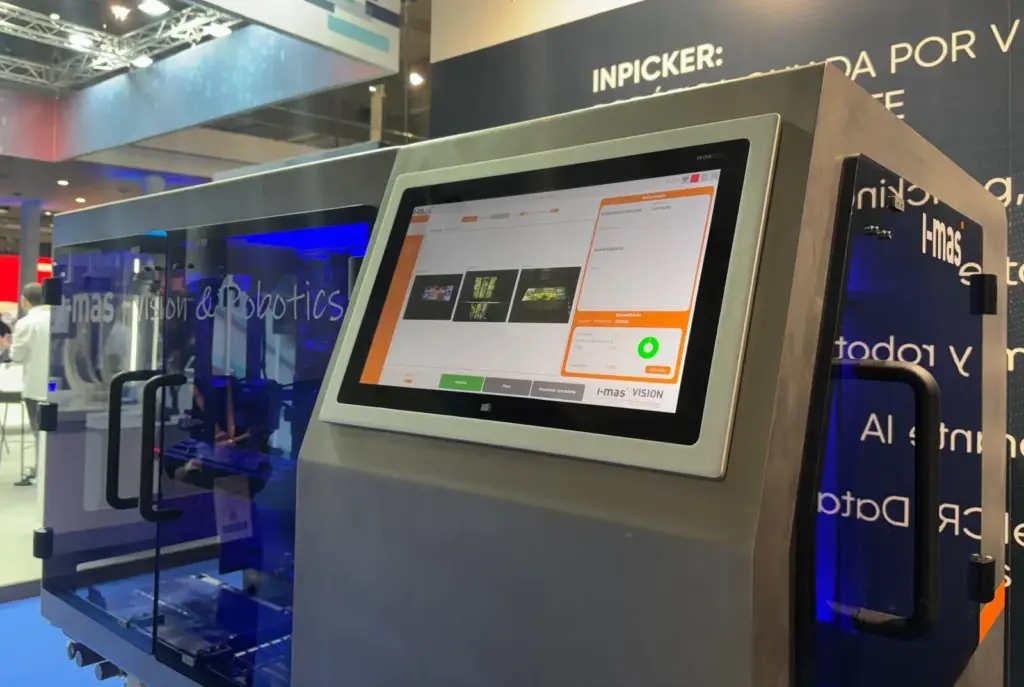
En i-mas sabemos que la Automation y el control de calidad no son una opción, son una cuestión de seguridad alimentaria. Por ello, hemos desarrollado distintas soluciones para productos y envases con la aplicación de tecnologías como Machine Learning, Deep Learning, Inteligencia Artificial en todo el espectro (visible e invisible).
Conocemos de primera mano los criterios que exige la tanto la industria alimentaria como el consumidor y las autoridades. Por ello, en i-mas contamos con las mejores soluciones para nuestros clientes.
¿Quieres saber más? Descubre toda la información en nuestra web.
¡Contacta con nosotros y cuéntanos tu proyecto!